

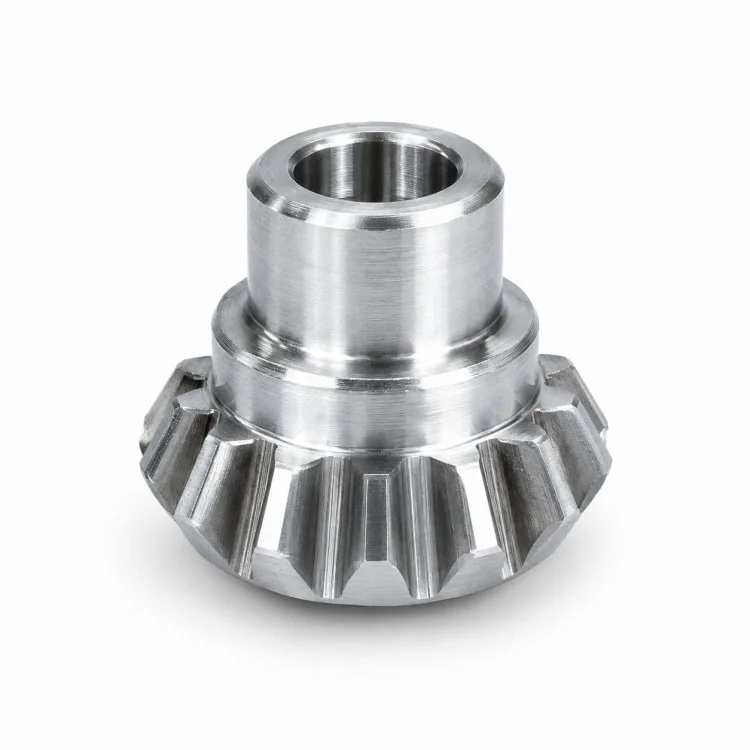
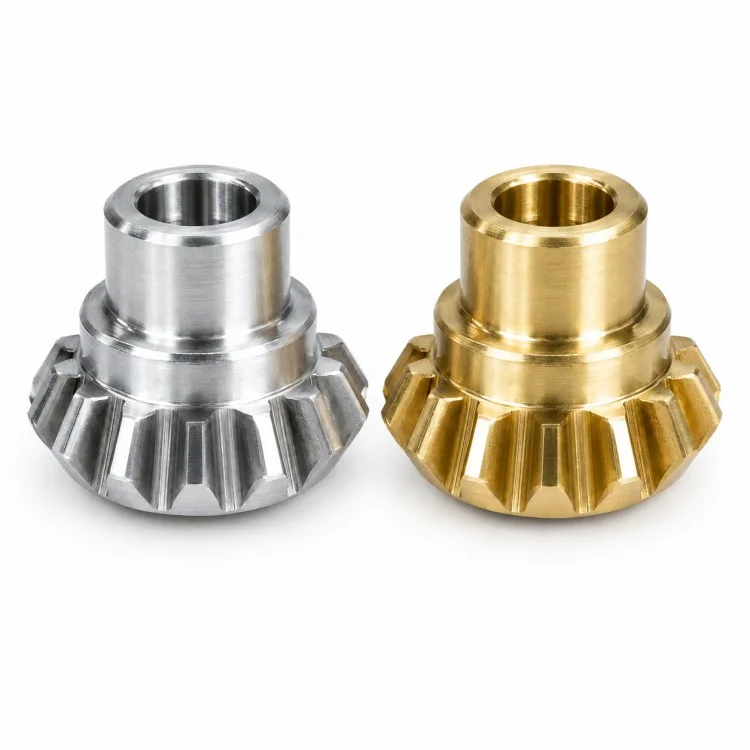
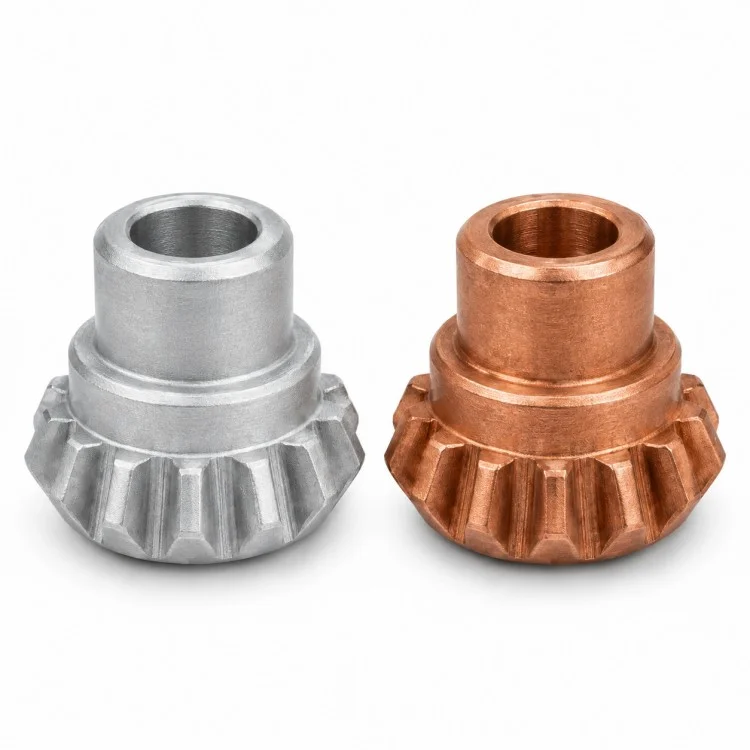
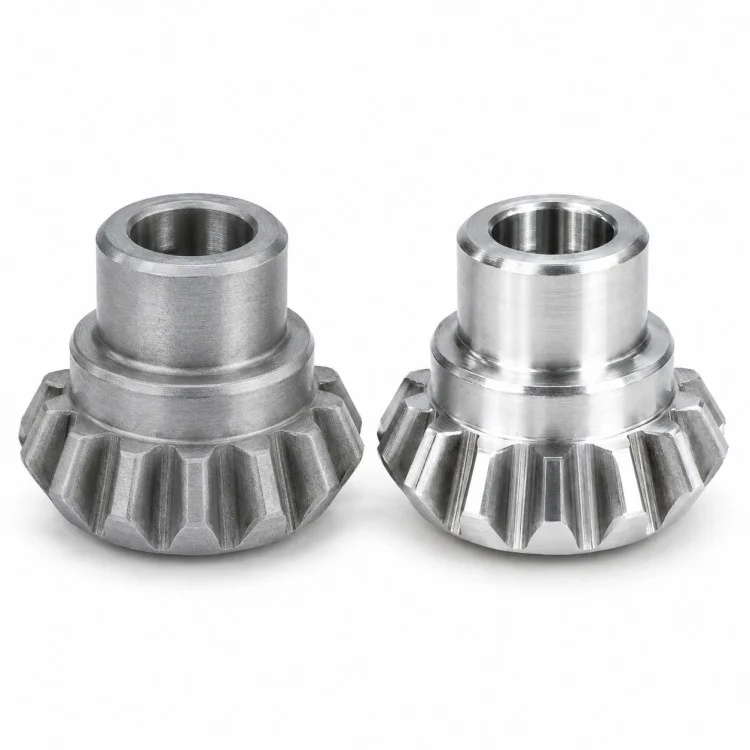
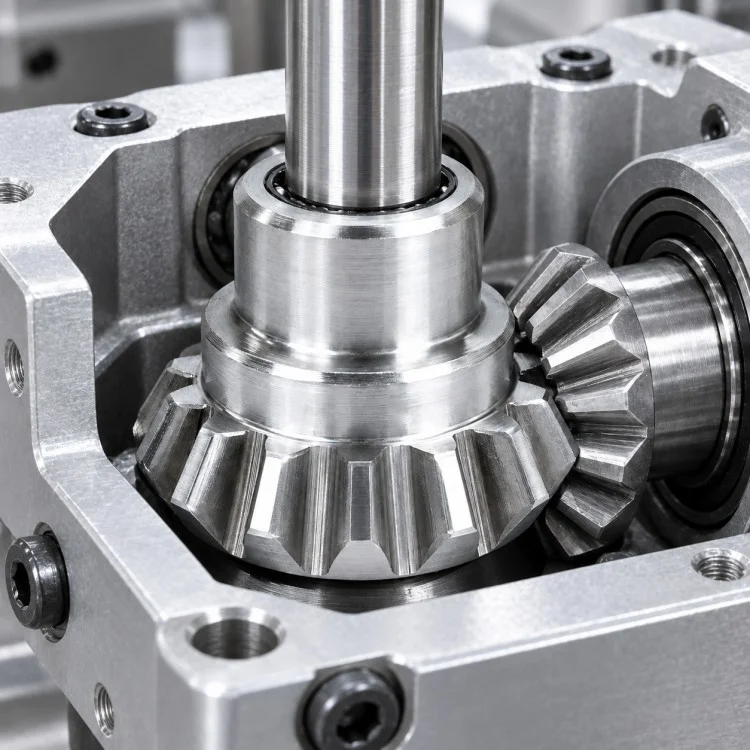
Jako precyzyjnie obrabiana CNC prosta przekładnia stożkowa z producentem piasty,Xiangxing Xinkoncentruje się na zależnościach pomiędzy sekcją zęba stożkowego, otworem centralnym i punktem odniesienia piasty podczas produkcji niestandardowych elementów przekładni. Stożkowy profil przekładni umożliwia przenoszenie momentu obrotowego pomiędzy przecinającymi się kierunkami wału, podczas gdy zintegrowana piasta zapewnia wydzielony obszar do pozycjonowania, zazębiania wału lub dodatkowych funkcji połączeń określonych w konstrukcji sprzętu.
W odróżnieniu od prostej przekładni płaskiej, element ten łączy w jednej części kilka stref funkcjonalnych. Przekrój zęba musi odpowiadać współpracującemu kołu zębatemu, piasta musi zapewniać odpowiednią geometrię ustalającą, a otwór centralny musi pozostawać prawidłowo powiązany z osią obrotu. Z tego powodu obróbkę kół zębatych i obróbkę cylindryczną należy zaplanować w oparciu o wspólną strategię odniesienia.
Trasa obróbki może łączyć toczenie otworu, piasty i występów z późniejszą obróbką zębów stożkowych. W zależności od projektu można również dodać rowki wpustowe, otwory na śruby ustalające, wielowypusty lub inne elementy połączenia wału, ale tylko wtedy, gdy zostało to określone przez klienta. Wybór materiału powinien uwzględniać przenoszone obciążenie, warunki zużycia, środowisko smarowania i wszelkie wymagane metody obróbki cieplnej.
Do weryfikacji produkcji, Xiamen Xiangxing Xin Industry and Trade Co., Ltd.może skoncentrować kontrolę na rozmiarze otworu, średnicy piasty, położeniu odsadzenia, wymiarach związanych z przekładnią i zależności pomiędzy sekcją zębatą a odniesieniem obrotowym. Jest to szczególnie ważne w przypadku zespołów OEM, w których dokładność łączenia i powtarzalność tranzytuZachowanie emisyjne ma większe znaczenie niż tylko dopasowanie nominalnej średnicy zewnętrznej.
| Parametr | Bliższe dane |
| Nazwa produktu | Precyzyjnie obrabiana CNC prosta przekładnia stożkowa z piastą |
| Marka | Xiangxing Xin |
| Firma | Xiamen Xiangxing Xin Industry and Trade Co., Ltd. |
| Typ przekładni | Prosta przekładnia stożkowa ze zintegrowaną piastą |
| Geometria zęba | Według rysunku klienta |
| Moduł / DP | Zgodnie ze specyfikacją wymaganego sprzętu |
| Liczba zębów | Według rysunku klienta |
| Kąt ciśnienia | Według Gear Design |
| Kąt stożka nachylenia | Zgodnie z wymaganiami dotyczącymi sprzętu godowego |
| Otwór centralny | Według rysunku klienta |
| Średnica piasty | Według rysunku klienta |
| Długość piasty | Według rysunku klienta |
| Całkowita wysokość | Według rysunku klienta |
| Tworzywo | Według obciążenia i zastosowania |
| Obróbka cieplna | Kiedy określono |
| Wykończenie powierzchni | Wykończenie maszynowe lub określona obróbka |
| Aplikacja | Przekładnia kątowa, skrzynia biegów, maszyny, systemy napędowe OEM |
| Typ produkcji | Na podstawie rysunku / na podstawie próbki |
| Kontrola | Zgodnie z zatwierdzonymi wymaganiami dotyczącymi sprzętu i krycia |
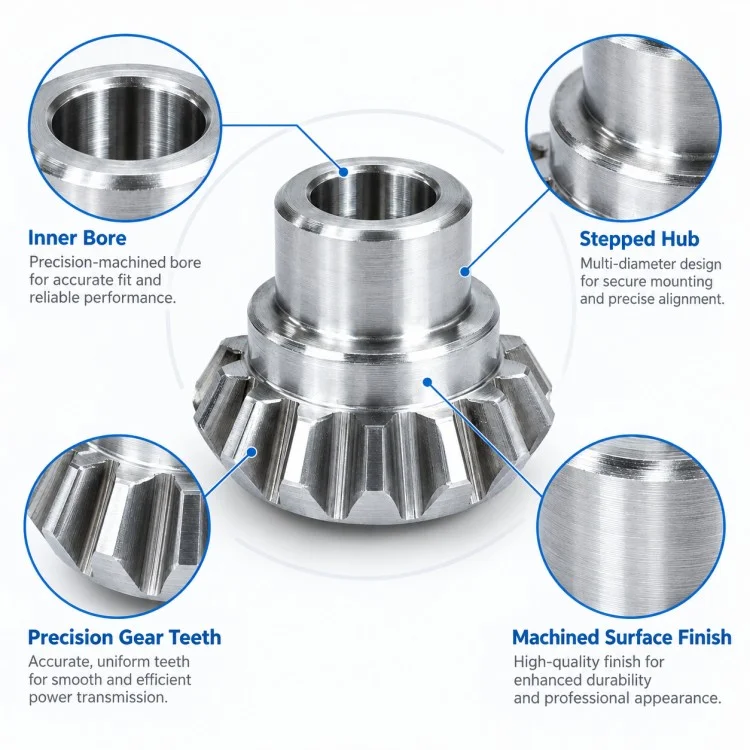
Geometria zębów stożkowych umożliwia przenoszenie momentu obrotowego pomiędzy przecinającymi się kierunkami wału, dzięki czemu element ten nadaje się do mechanizmów, w których ścieżka przeniesienia napędu zmienia kierunek.
Cylindryczna piasta tworzy wydzieloną sekcję ustalającą pomiędzy korpusem przekładni a współpracującym wałem lub konstrukcją wsporczą.
Otwór centralny i część zęba stożkowego można traktować jako powiązane cechy funkcjonalne, pomagające zachować zamierzoną zależność pomiędzy położeniem wału a zazębieniem koła zębatego.
Połączenie piasty i przekładni stożkowej w jeden element może zredukować liczbę oddzielnych interfejsów tam, gdzie projekt oryginalnego wyposażenia wymaga zintegrowanej części.
W zależności od zatwierdzonego rysunku piasta może uwzględniać dodatkowe szczegóły połączenia, takie jak wpust, otwór blokujący lub inne elementy współpracujące.
Precyzyjnie obrabiana CNC prosta przekładnia stożkowa z piastą wymaga zarówno obróbki obrotowej, jak i operacji specyficznych dla przekładni, ze szczególnym uwzględnieniem zależności pomiędzy otworem, piastą i punktem odniesienia zęba stożkowego.
| Etap procesu | Główny punkt kontrolny |
| Przegląd rysunku przekładni | Potwierdź dane zębów, stożek podziałowy, otwór, piastę i wymagania dotyczące łączenia |
| Przygotowanie materiału | Wybierz odpowiedni półfabrykat zgodnie z gotową geometrią i materiałem |
| Ostre toczenie | Uformuj otwór, piastę, półfabrykat zewnętrzny i ramiona |
| Ustalenie punktu odniesienia | Przygotowywanie referencji obrotowych do obróbki kół zębatych |
| Obróbka zębów skośnych | Wyprodukuj prostą geometrię zębów skośnych zgodnie z określonymi danymi |
| Wykończenie piasty / otworu | Zakończ powierzchnie ustalające i wymiary interfejsu wału |
| Opcjonalne funkcje dodatkowe | Dodaj wpust, otwór blokujący lub inne określone elementy połączenia |
| Opcjonalna obróbka cieplna | Nakładać tylko wtedy, gdy wymagają tego wymagania dotyczące twardości lub wytrzymałości |
| Zakończ obróbkę | W razie potrzeby popraw krytyczne powierzchnie funkcjonalne po dalszych procesach |
| Gratowanie | Usuń ostre krawędzie i zadziory w obszarze zębów |
| Kontrola końcowa | Sprawdź otwór, piastę, występy, wymiary związane z zębami i odniesienia do łączenia |
Tak. Proszę podać pełny rysunek koła zębatego lub informacje o przekładni współpracującej, aby można było wspólnie sprawdzić geometrię zębów i wymagania dotyczące zazębienia.
Tak. Wymiary piasty mogą być dostosowane do rzeczywistego połączenia wału, łożyska lub obudowy.
Tak, jeśli określono to na rysunku. Te cechy połączeń należy zdefiniować zgodnie z rzeczywistym sposobem montażu.
Nie. Obróbka cieplna zależy od materiału, przenoszonego obciążenia, wymagań dotyczących zużycia i wymaganych warunków pracy.
Proszę podać parametry przekładni, materiał, wymiary otworu, wymiary piasty, ilość, tolerancje, wymagania dotyczące obróbki cieplnej oraz informacje na temat współpracującej przekładni, jeśli są dostępne.
Można to wziąć pod uwagę, gdy rysunek wymaga ściślejszego dopasowania końcowego, a wybrany materiał/proces wymaga tego.
Potencjalnie tak, ale zmiany materiałowe mogą mieć wpływ na wytrzymałość, zużycie, obróbkę cieplną i strategię obróbki, dlatego należy je sprawdzić przed rozpoczęciem produkcji.
W przypadku niestandardowych części przekładni stożkowej firma Xiamen Xiangxing Xin Industry and Trade Co., Ltd. wykorzystuje proces inżynieryjny Xiangxing Xin do obsługi projektów precyzyjnej obrabianej CNC przekładni stożkowej z piastą, począwszy od przeglądu danych zębów po powtarzalną produkcję.
Sekcja zęba stożkowego, otwór centralny, występy i piasta są rozpatrywane łącznie, tak aby decyzje dotyczące obróbki odzwierciedlały sposób, w jaki element będzie faktycznie sprzęgnięty i zamontowany.
Gdy klient dostarczy dane dotyczące sparowanego koła zębatego, projekt można sprawdzić pod kątem rzeczywistych warunków zaangażowania, zamiast traktować koło zębate jako izolowany element.
Przygotowanie materiału i półwyrobu można wybrać w zależności od wymaganej geometrii, stanu obciążenia i dalszej obróbki cieplnej.
Toczenie otworów, obróbka piast, przygotowanie występów i obróbka zębów skośnych można koordynować w ramach jednego planu procesu.
W przypadku nowej lub niestandardowej geometrii przekładni można zastosować części początkowe w celu sprawdzenia wymagań dotyczących łączenia i montażu przed ustaleniem warunków powtarzalnej produkcji.
Xiangxing Xinmoże skierować kontrolę na otwór, piastę, wymiary związane z przekładnią i kluczowe punkty odniesienia, które wpływają na rzeczywistą wydajność przekładni.
Adres
Nr 168 Tonglian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tel


