

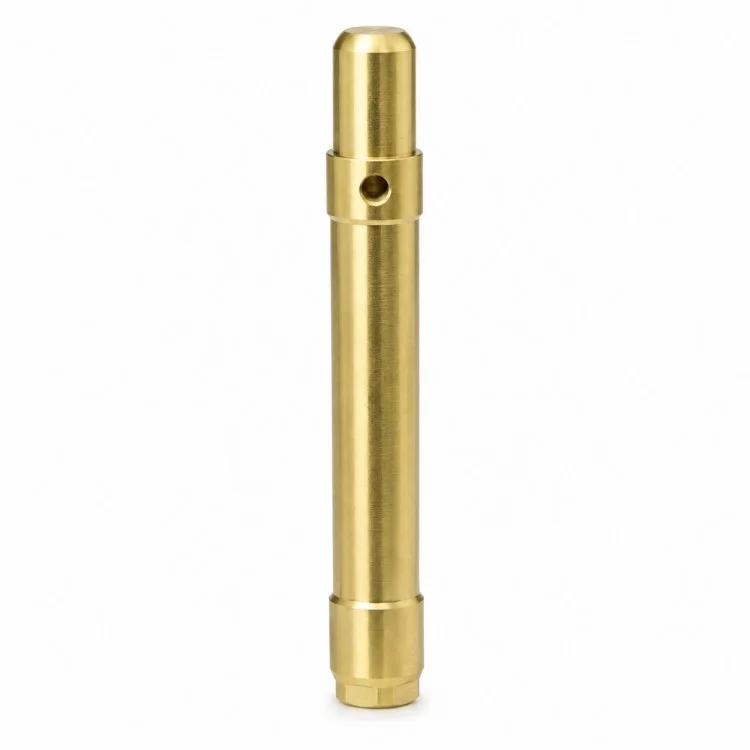
Xiangxing Xin produkuje precyzyjny, nawiercany krzyżowo wał stopniowany obrabiany CNC dla nabywców OEM jako bezpośredni producent, koncentrując się na relacjach wymiarowych, które wpływają na montaż, zamiast traktować każdą funkcję niezależnie. Długa sekcja środkowa stanowi główne cylindryczne odniesienie, natomiast stopniowane odsadzenia i średnice końcowe mogą być użyte do lokalizacji, podparcia lub połączenia zgodnie z projektem klienta.
W pobliżu jednej ze schodkowych sekcji znajduje się otwór poprzeczny. W zależności od konstrukcji urządzenia, cecha taka może być zastosowana w przypadku sworznia, elementu blokującego, punktu mocowania lub innego interfejsu mechanicznego; jego rzeczywista funkcja powinna być zgodna z rysunkiem klienta, a nie zakładana podczas produkcji.
W przypadku długich komponentów wałów planowanie procesu musi również uwzględniać związek pomiędzy długością całkowitą, średnicą czopa, położeniem występów i lokalizacją otworu. Odpowiednie sekwencje toczenia, metody podparcia i dodatkowe operacje wiercenia są dobierane zgodnie z geometrią, tak aby ważne obszary współpracujące pozostały prawidłowo powiązane z głównym punktem odniesienia obrotu.
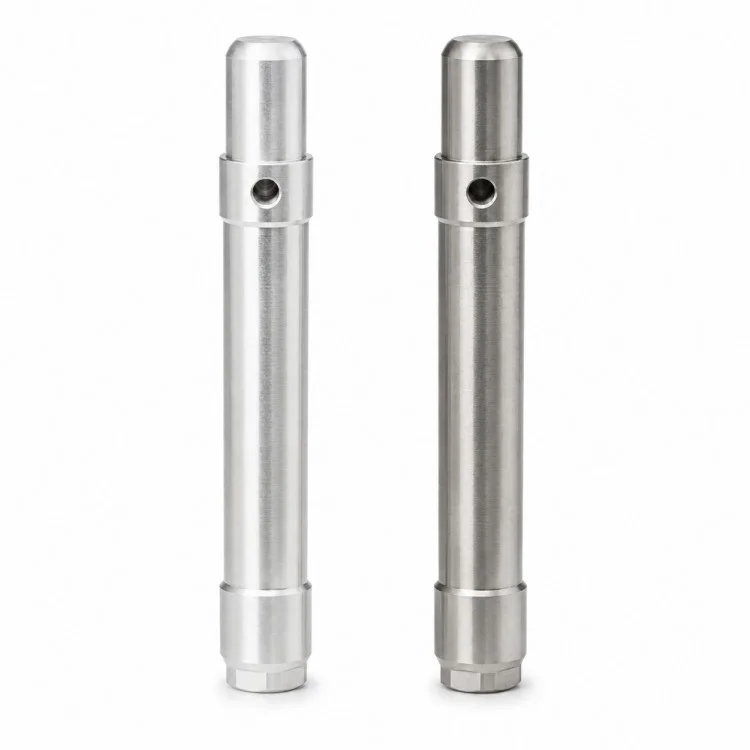
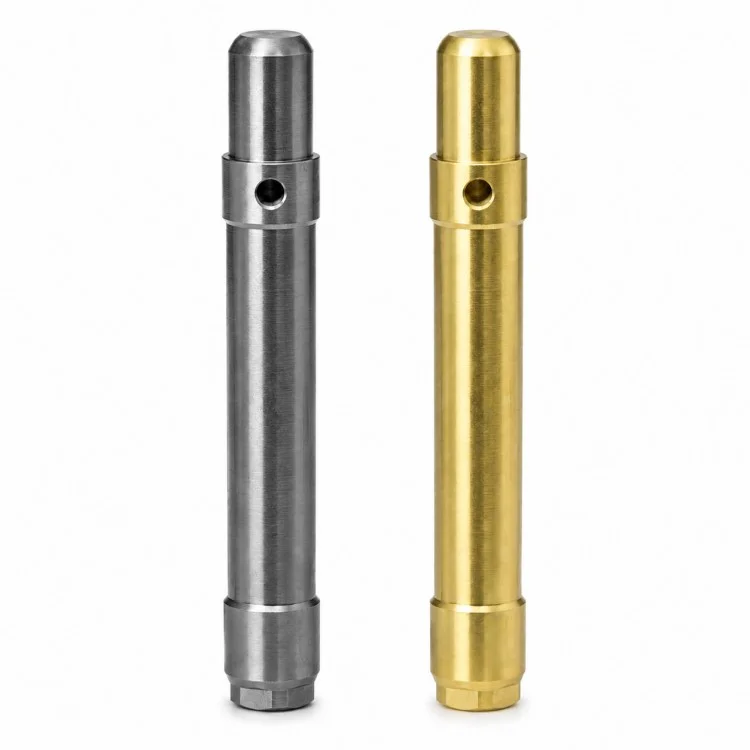
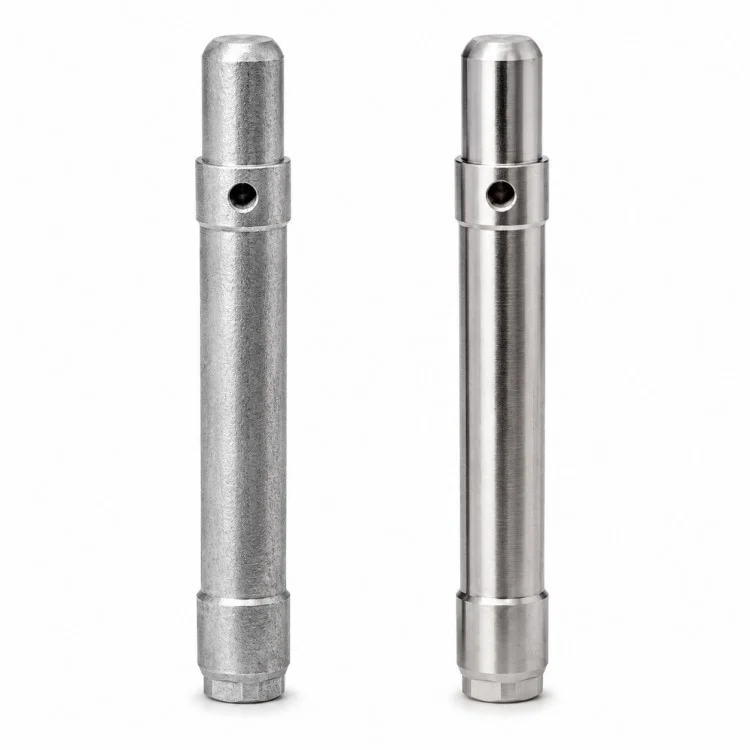
Wybór materiału można dopasować do wymagań dotyczących wytrzymałości, zużycia, korozji i masy. Można rozważyć stal nierdzewną, stal węglową, stal stopową, stop aluminium, mosiądz lub inne metale nadające się do obróbki mechanicznej, jeśli jest to technicznie odpowiednie. Obróbkę cieplną, szlifowanie, galwanizację lub inne procesy wtórne stosuje się tylko wtedy, gdy wymaga tego specyfikacja techniczna.
Xiamen Xiangxing Xin Industry and Trade Co., Ltd.może obejmować średnicę wału, rozstaw występów, położenie otworu poprzecznego, elementy końcowe i krytyczne wymiary współpracujące w planie inspekcji. To podejście jest odpowiednie w przypadku niestandardowych projektów sprzętu, w których niezawodne dopasowanie mechaniczne ma większe znaczenie niż zwykłe dopasowanie wału z katalogu.
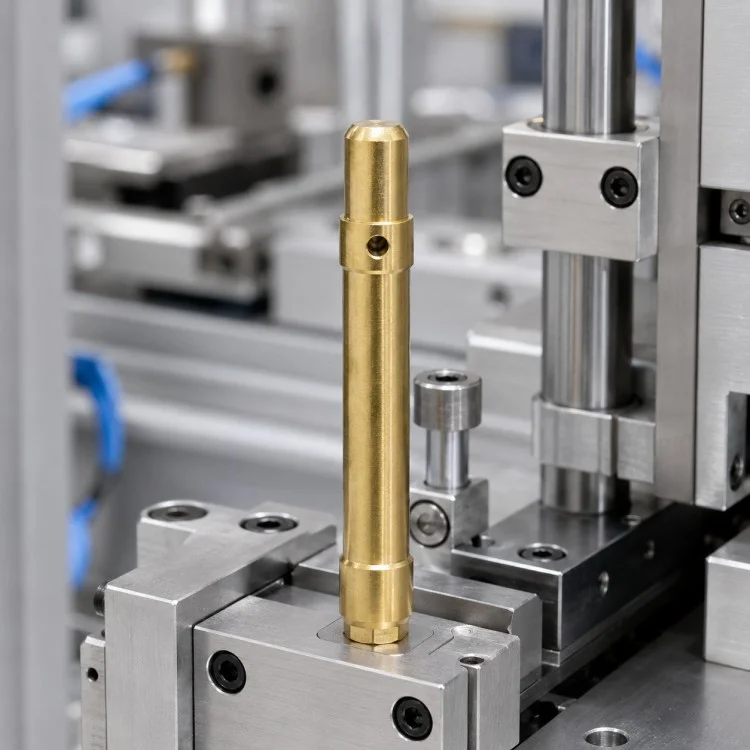
Różne średnice wałów i występów można zintegrować w jednym elemencie, co pozwala na koordynację kilku obszarów ustalania i łączenia na tym samym korpusie obrotowym.
Otwór poprzeczny można ustawić zgodnie z jego powiązaniem z pobliskim odsadzeniem i punktem odniesienia wału, co jest ważne, gdy otwór uczestniczy w unieruchamianiu, blokowaniu lub montażu.
Długie elementy cylindryczne wymagają skupienia się na podparciu, kolejności obróbki i zależnościach wymiarowych, a nie na zwykłym toczeniu każdej średnicy niezależnie.
Fazy, zmniejszone średnice, spłaszczenia lub inne konstrukcje końcowe można zastosować w zależności od wyposażenia współpracującego i metody instalacji.
Wymiary są definiowane wokół rzeczywistego interfejsu montażowego, dzięki czemu komponent nadaje się do niestandardowych maszyn, w których wały katalogowe nie odpowiadają wymaganej geometrii.
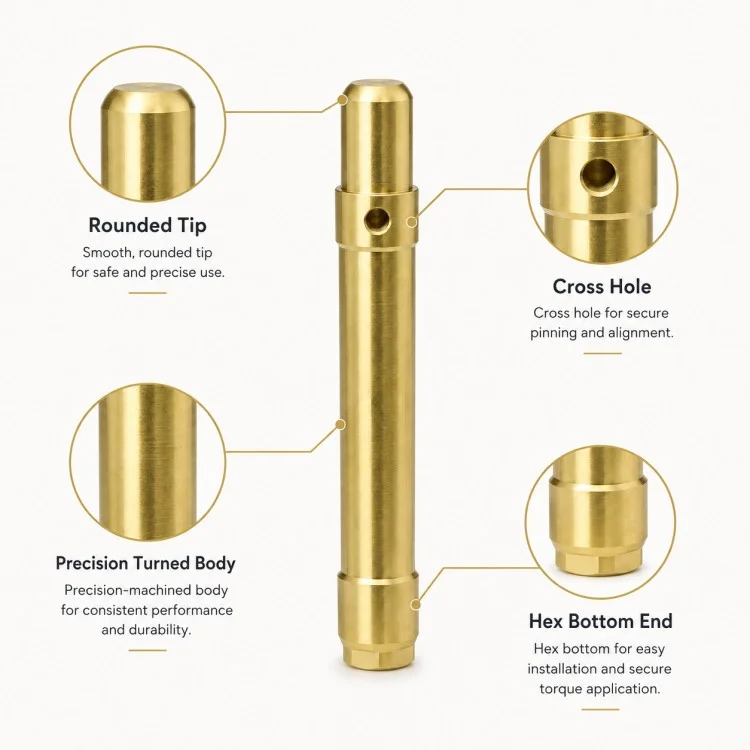
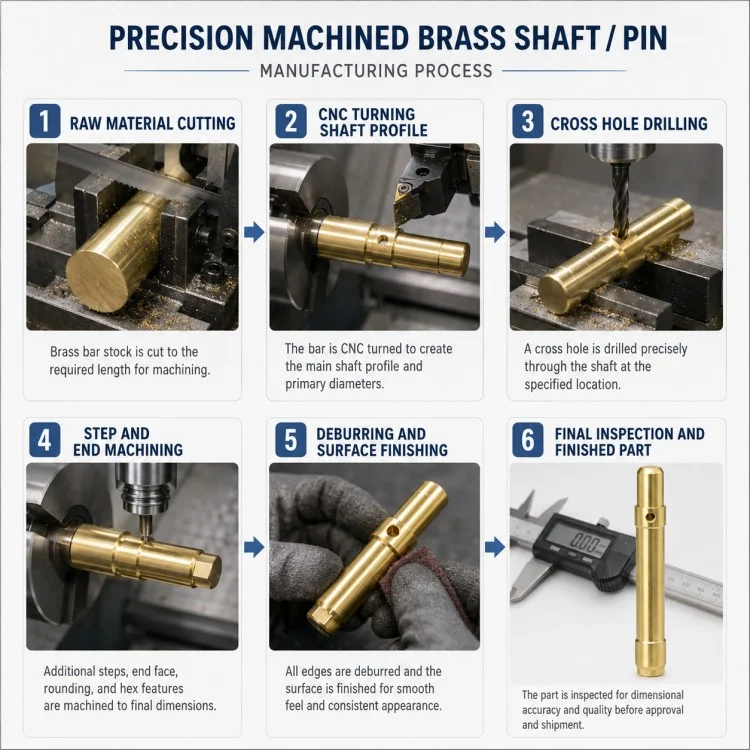
Wyprodukowanie precyzyjnie obrabianego CNC, nawiercanego krzyżowo wału stopniowego wymaga zaplanowania punktu odniesienia toczenia i elementu poprzecznego jako jednego systemu obróbki, a nie niepowiązanych operacji.
| Etap procesu | Główny punkt kontrolny |
| Przegląd rysunków | Zidentyfikuj czopy, występy, otwór poprzeczny i krytyczne wymiary łączenia |
| Przygotowanie surowca | Wybierz odpowiedni półfabrykat i naddatek na obróbkę |
| Przygotowanie środka / punktu odniesienia | Ustal stabilne referencje w zakresie obróbki długich wałów |
| Ostre toczenie | Uformuj główne średnice i geometrię schodkową |
| Toczenie półwykończeniowe | Udoskonal czopy, ramiona i sekcje końcowe |
| Obróbka otworów krzyżowych | Wywiercić lub obrobić element poprzeczny w określonym położeniu |
| Obróbka końcowa | Kompletne fazowania, zredukowane sekcje lub inna określona geometria |
| Opcjonalna obróbka cieplna | Stosowany tylko wtedy, gdy wymagają tego właściwości materiału lub twardość |
| Zakończ toczenie/szlifowanie | Zakończ dzienniki krytyczne, gdy jest to określone |
| Gratowanie | Usuń zadziory wokół otworów, występów i krawędzi |
| Kontrola końcowa | Sprawdź średnicę, odstępy, położenie otworu poprzecznego i wymiary współpracujące |
| Czyszczenie i ochrona | Przygotuj gotowe komponenty do wysyłki |
| Element porównawczy | Wał obrobiony na podstawie rysunku | Standardowy wał/sworzeń |
| Średnice wału | Wiele średnic może być zgodnych z rzeczywistym montażem | Zwykle ograniczone do standardowej geometrii |
| Pozycja ramion | Zdefiniowane zgodnie z układem wyposażenia | Naprawiono poprzez projekt katalogu |
| Otwór krzyżowy | Położenie i średnica mogą być zgodne z rysunkiem | Często niedostępne lub ustandaryzowane |
| Koniec geometrii | Może zawierać określone przejścia i funkcje | Ograniczone opcje |
| Powierzchnie współpracujące | Wyprodukowano w oparciu o faktycznie połączone komponenty | Zaprojektowany do użytku ogólnego |
| Trasa Materiałowa | Dobierane w zależności od warunków pracy | Typowe standardy |
| Aplikacja | Niestandardowe maszyny OEM | Ogólne zastosowanie mechaniczne |
Tak. Średnica otworu, położenie osiowe i stosunek do pobliskiego występu mogą być zgodne z zatwierdzonym rysunkiem.
Tak. Można obrabiać wiele czopów, występów i sekcji schodkowych zgodnie z wymaganymi współpracującymi interfejsami.
Nie. Szlifowanie zależy od tolerancji, wykończenia powierzchni, dopasowania i wymagań funkcjonalnych. Należy go dodawać tylko wtedy, gdy jest to technicznie konieczne.
Tak. Fazy, zmniejszone średnice, spłaszczenia i inne elementy końcowe mogą być produkowane zgodnie z projektem urządzenia.
Preferowany jest rysunek 2D lub model 3D wraz z materiałem, ilością, tolerancjami, wymaganiami dotyczącymi powierzchni i informacjami o krytycznych obszarach łączenia.
Tak, pod warunkiem przeglądu technicznego. Zmiany materiału mogą mieć wpływ na obróbkę, wytrzymałość, zużycie i późniejsze wykończenie.
Zależy to od zastosowania, ale w przypadku tego typu wału często ważne są średnice czopów, rozstaw występów, położenie otworów poprzecznych i powierzchnie współpracujące.
W przypadku długich, niestandardowych projektów wałów,Xiamen Xiangxing Xin Industry and Trade Co., Ltd.wykorzystuje podejście produkcyjne Xiangxing Xin do wspierania produkcji precyzyjnych wałów schodkowych z nawiercaniem krzyżowym obrabianym CNC, od przeglądu procesu po powtarzane zamówienia.
Trasę obróbki można zbudować wokół odniesienia wału głównego, tak aby czopy, występy i elementy poprzeczne były kontrolowane jako powiązana geometria funkcjonalna.
Kolejność procesu i mocowanie można wybrać w zależności od długości i średnicy wału, zamiast stosować tę samą konfigurację, co w przypadku krótkich części cylindrycznych.
Operacje toczenia i wykonywania otworów poprzecznych można planować razem, aby ograniczyć niepotrzebne zmiany punktów odniesienia podczas produkcji.
Krytyczne obszary dopasowania, występy, pozycje otworów i konstrukcje końcowe można zidentyfikować przed produkcją, dlatego wysiłki kontrolne skupiają się na wymiarach, które faktycznie wpływają na montaż.
Po zweryfikowaniu nowej części potwierdzone informacje o procesie można zastosować w późniejszej, powtarzalnej produkcji, zamiast odbudowywać ścieżkę techniczną od zera.
Xiangxing Xinmoże koordynować toczenie, wiercenie, opcjonalne frezowanie, obróbkę cieplną, szlifowanie i wykańczanie powierzchni zgodnie z konkretną konstrukcją wału.
Adres
Nr 168 Tonglian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tel


