

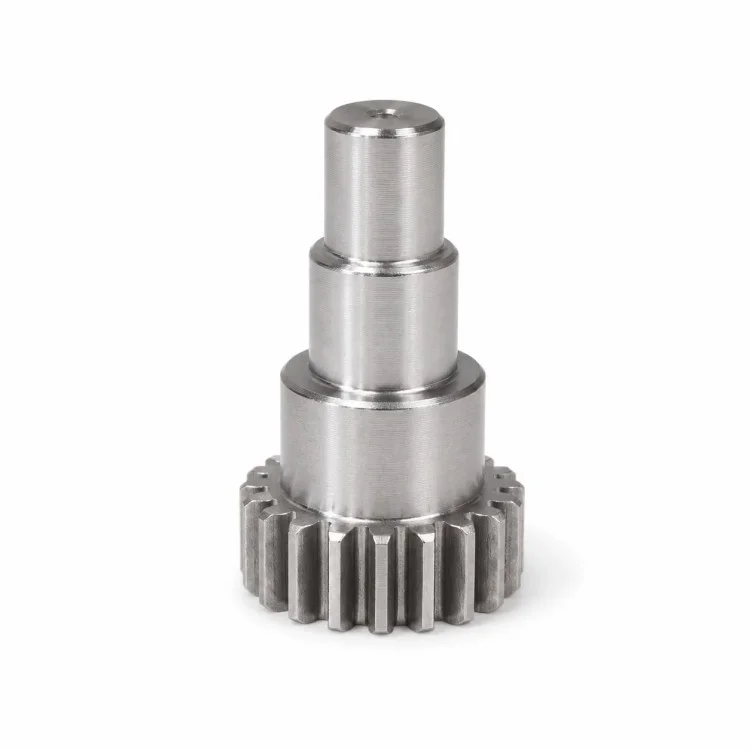
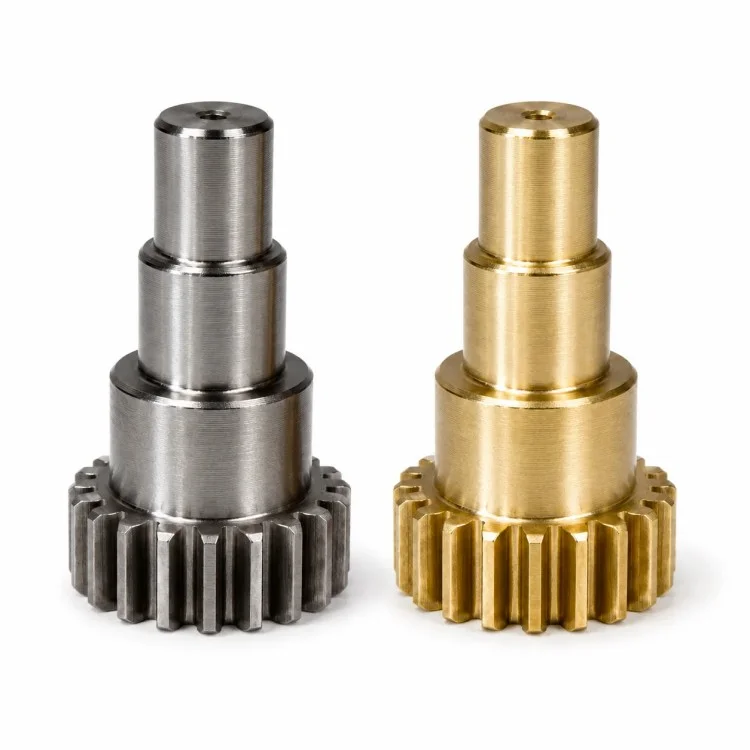
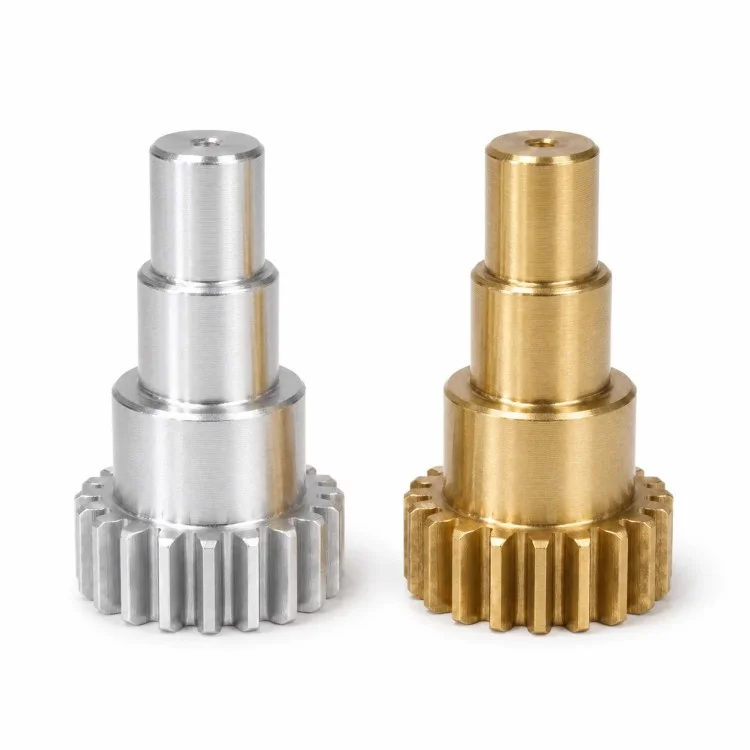
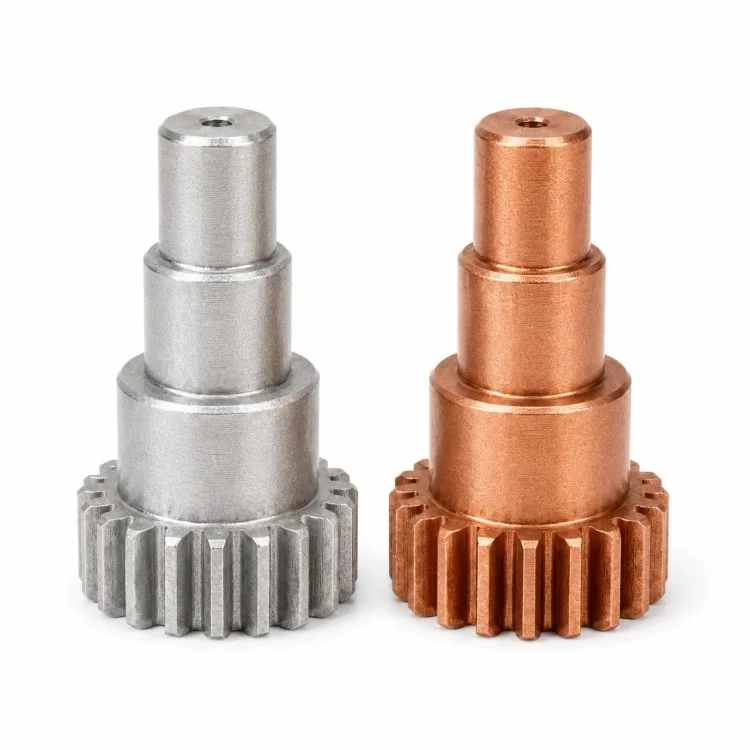
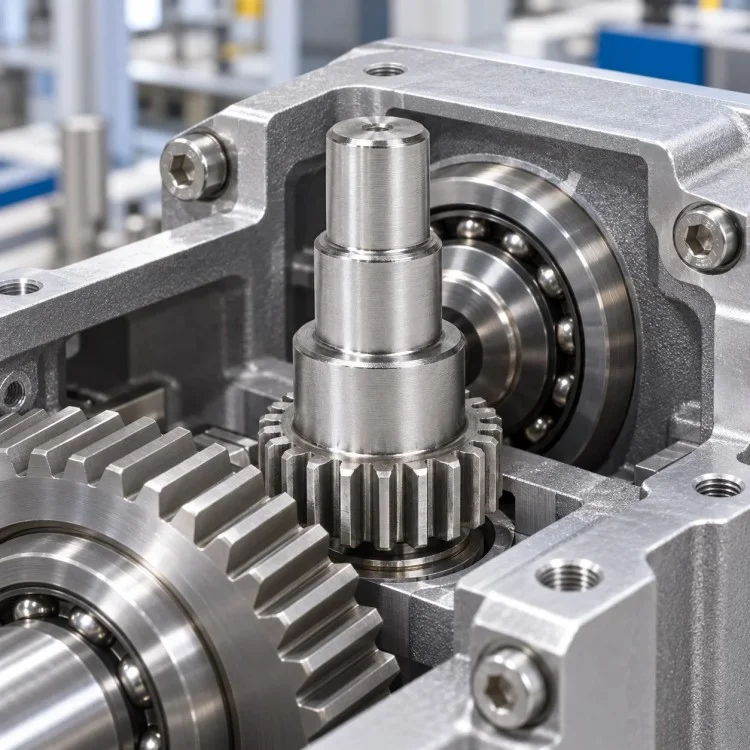
W przypadku projektów przekładni OEM firma Xiangxing Xin jest producentem precyzyjnych, stopniowanych wałków przekładni zębatych obrabianych CNC, skupiającym się na zintegrowanych elementach obrotowych, w przypadku których włączenie przekładni i położenie wału muszą być wspólnie kontrolowane. Koło zębate czołowe jest obrabiane maszynowo jako część tego samego elementu co wał schodkowy, tworząc bezpośrednie mechaniczne połączenie pomiędzy sekcją zęba i czopami obrotowymi.
Wiele średnic wałów nad kołem zębatym może pełnić różne funkcje w zespole. Jeden czop może umiejscowić łożysko lub tuleję, inny może zapewniać podparcie konstrukcyjne, natomiast mniejsza sekcja końcowa może służyć jako dodatkowy obszar pozycjonowania lub połączenia. Widoczny na końcu mały otwór osiowy może być również wykonany zgodnie z wymaganiami funkcjonalnymi klienta, a nie traktowany jako element standardowy.
Główną zaletą tej konstrukcji jest to, że przenoszenie momentu obrotowego i umiejscowienie wału są zintegrowane w jednym przedmiocie obrabianym. Pozwala to uniknąć dodawania oddzielnego połączenia przekładnia-wał, gdy oryginalna konstrukcja maszyny wymaga elementu jednoczęściowego, ale oznacza to również, że przekrój przekładni, średnice czopów i występy osiowe muszą być zaplanowane w oparciu o spójną strategię odniesienia.
W zależności od obciążenia, zużycia i warunków pracy można wybrać odpowiednią stal nierdzewną, stal węglową, stal stopową, stop aluminium lub inne materiały nadające się do obróbki mechanicznej. Obróbkę cieplną, utwardzanie powierzchniowe, szlifowanie lub powlekanie należy przeprowadzać tylko wtedy, gdy wymagają tego rysunki i warunki pracy.
Xiamen Xiangxing Xin Industry and Trade Co., Ltd.może zorganizować kontrolę pod kątem wymiarów związanych z przekładnią, średnicą czopów, rozstawem występów, całkowitym biciem i krytycznymi obszarami współpracującymi, dzięki czemu gotowy element jest oceniany jako kompletna część przekładni, a nie jako oddzielne koło zębate i wał.
| Parametr | Bliższe dane |
| Nazwa produktu | Precyzyjny wał przekładni zębatej czołowej wykonany w technologii CNC |
| Marka | Xiangxing Xin |
| Firma | Xiamen Xiangxing Xin Industry and Trade Co., Ltd. |
| Typ produktu | Zintegrowany stopniowany wał przekładni czołowej |
| Typ przekładni | Zewnętrzna przekładnia zębata czołowa |
| Dane zęba | Według rysunku klienta |
| Moduł / DP | Zgodnie ze specyfikacją przekładni |
| Liczba zębów | Według rysunku |
| Struktura wału | Dzienniki wieloetapowe |
| Średnice czasopism | Według dopasowań funkcjonalnych |
| Pozycje ramion | Według wymiarów montażowych |
| Otwór końcowy | Według projektu klienta |
| Tworzywo | Stal nierdzewna, stal węglowa/stopowa, aluminium itp. |
| Obróbka cieplna | Dostępne, gdy określono |
| Szlifowanie | Stosuje się do wybranych czasopism, jeśli jest to wymagane |
| Obróbka powierzchniowa | Według materiału i zastosowania |
| Podstawa produkcji | Rysunek 2D / model 3D / próbka |
| Typowe zastosowanie | Skrzynia biegów, automatyka, sprzęt transmisyjny, maszyny OEM |
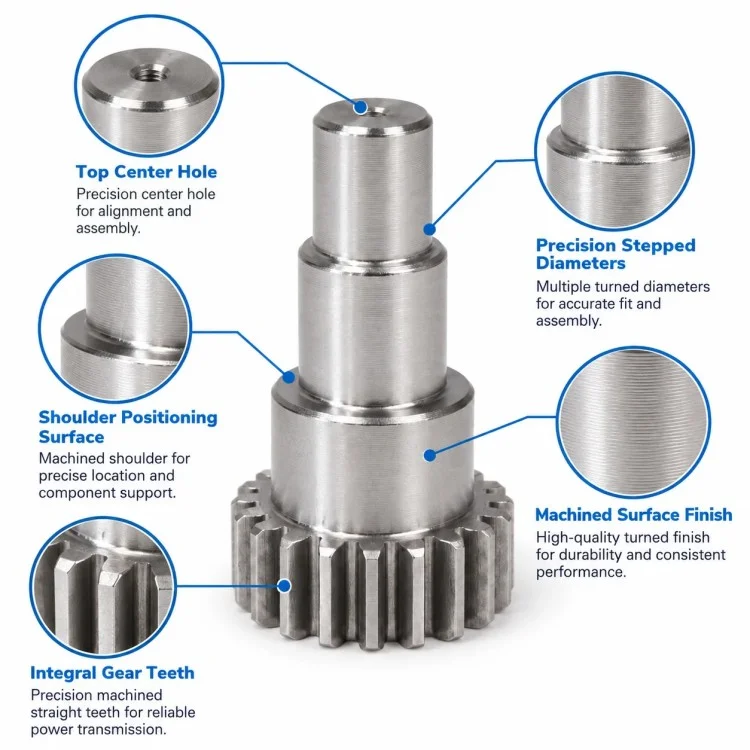
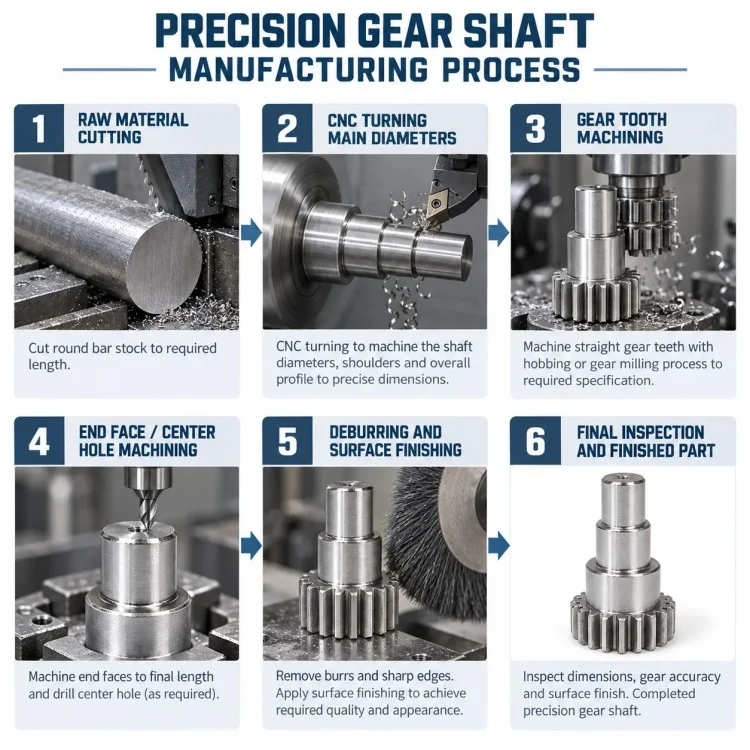
W przypadku tego precyzyjnego, stopniowanego wału przekładni czołowej obrabianego CNC, cięcie przekładni i obróbka wału muszą być połączone za pomocą wspólnego obrotowego punktu odniesienia, tak aby sekcja zęba pozostawała prawidłowo powiązana z czopami funkcjonalnymi.
| Etap procesu | Główny punkt kontrolny |
| Przegląd danych rysunków i przekładni | Potwierdź moduł/DP, liczbę zębów, pasowanie wału i krytyczne dane |
| Przygotowanie materiału | Przygotuj odpowiedni pręt, kuty półfabrykat lub określony surowiec |
| Ostre toczenie | Ustal ogólny profil wału i półfabrykat przekładni |
| Toczenie krokowe | Obrabiaj różne średnice czopów i pozycje występów |
| Wykończenie półfabrykatu przekładni | Przygotuj wymaganą średnicę zewnętrzną koła zębatego i odniesienia do powierzchni czołowej |
| Cięcie przekładni czołowych | Wyprodukuj zewnętrzne proste zęby zgodnie z zatwierdzonymi danymi |
| Obróbka końcowa | Kompletny otwór końcowy, fazowanie lub inne określone szczegóły |
| Opcjonalna obróbka cieplna | Stosowany zgodnie z wymaganiami dotyczącymi wytrzymałości i zużycia |
| Zakończ toczenie/szlifowanie | W razie potrzeby przywróć lub wykończ czop precyzyjny |
| Gratowanie | Usuń zadziory z krawędzi przekładni i przejść wałów |
| Kontrola końcowa | Sprawdź wymiary kół zębatych, czopy, odstępy osiowe i cechy związane z biciem |
| Element porównawczy | Zintegrowany wał przekładni | Oddzielny zespół przekładni + wału |
| Związek przekładnia/wał | Wbudowany w jeden element | Zależy od montażu wtórnego |
| Interfejs połączenia | Brak oddzielnego połączenia piasty z wałem w konstrukcji jednoczęściowej | Wymaga wpustu, wielowypustu, pasowania wciskowego lub innego połączenia |
| Lokalizacja osiowa | Zdefiniowane bezpośrednio przez obrobione maszynowo ramiona | Zależy od kilku zmontowanych części |
| Liczba komponentów | Niżej | Wyższy |
| Kroki montażu | Zmniejszony | Wymagany montaż dodatkowego osprzętu |
| Dane z przekładni do dziennika | Można kontrolować podczas produkcji | Wpływ na dokładność montażu przekładni |
| Elastyczność wymiany | Niżej | Oddzielne części można wymieniać pojedynczo |
| Najlepsze zastosowanie | Projekty OEM wymagające zintegrowanej skrzyni biegów | Zespoły modułowe lub zorientowane na usługi |
Tak. Jeżeli na rysunku określono integralną konstrukcję i odpowiedni jest materiał, półfabrykat przekładni i wał schodkowy można wyprodukować z jednego przedmiotu obrabianego.
Tak. W gniazdach łożysk, czopach ustalających i ogólnych średnicach podpór można stosować tolerancje odpowiednie do ich rzeczywistej funkcji.
Proszę podać moduł lub DP, liczbę zębów, kąt nacisku, szerokość powierzchni czołowej, materiał, obróbkę cieplną, wymagania dotyczące jakości przekładni i informacje dotyczące łączenia, jeśli są dostępne.
Tak, jeśli wymagane dopasowanie, stabilność wymiarowa lub wykończenie powierzchni wymagają szlifowania.
Tak. Średnica, głębokość i funkcja powinny być zgodne z rysunkiem klienta.
Tak. Stal stopową można rozważyć, gdy zastosowanie wymaga wyższej wytrzymałości lub określonej wydajności obróbki cieplnej.
Typowe krytyczne elementy mogą obejmować wymiary związane z przekładnią, czopy łożysk, odległości barków, bicie przekładnia-czop i powierzchnie współpracujące, ale ostateczny plan kontroli powinien być zgodny z rysunkiem klienta.
W przypadku integralnych komponentów przekładni firma Xiamen Xiangxing Xin Industry and Trade Co., Ltd. stosuje proces Xiangxing Xin w celu wspierania projektów precyzyjnych wałów przekładni zębatej czołowej stopniowanej obrabianej CNC, od przeglądu danych przekładni po weryfikację prototypu i powtórną produkcję.
Zamiast traktować przekładnię czołową i wał jako niepowiązane elementy, trasę obróbki można opracować wokół jednego punktu odniesienia obrotowego i jednej koncepcji montażu funkcjonalnego.
Fabryka może koordynować toczenie wieloetapowe, przygotowanie kół zębatych, obróbkę zębów i późniejszą obróbkę wykańczającą zgodnie z rzeczywistym projektem części.
Gniazda łożysk i czopy ustalające można poddać dokładniejszej kontroli i wykończeniu, podczas gdy w niekrytycznych sekcjach podporowych można zastosować odpowiednie tolerancje ogólne.
Gdy części stalowe wymagają twardości lub odporności na zużycie, w procesie produkcyjnym można uwzględnić obróbkę cieplną wraz z planowaniem naddatków na późniejsze wykończenie.
Istnieje możliwość realizacji zamówień na jednoczęściowe prototypy, co umożliwia weryfikację włączenia przekładni, dopasowania wału i montażu wyposażenia przed regularną produkcją.
Po zatwierdzeniu pierwszej próbki krytyczne wymiary wału, odniesienia do kół zębatych i punkty kontroli można zachować dla późniejszych partii, aby poprawić spójność.
Adres
Nr 168 Tonglian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tel


